Zprávy průmyslu
Domov / Zprávy / Zprávy průmyslu / Proč je pro vlastní kvalitu pryžových dílů a dodací lhůta důležitý vlastní design forem


2026-10-26
Kupující Tier 1 zašle oznámení o technické změně pro lisovanou pryžovou průchodku: tloušťka stěny o 0,3 mm, cílová tvrdost posunuta z 60 na 65 Shore A. Pokud dodavatel zasílá tuto revizi do externí nástrojárny, kupující čeká týden na cenovou nabídku a další dva na upravený nástroj. Pokud dodavatel navrhuje a obrábí formu vlastními silami, revize je běžně nabízena do 48 hodin a první zkušební díly jsou na stole do pěti dnů. Ta mezera je důvod vlastní design forem záleží na kvalitě vlastních pryžových dílů a dodací lhůtě.
U zakázkové pryžové součásti není forma výrobním detailem; je to definice produktu. Geometrie dutiny, kompenzace smrštění, odvzdušnění, drážky a poloha dělicí čáry rozhodují o tom, zda díl těsní, sedí a přežije svůj pracovní cyklus. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), výrobce pryže v Jiaxingu s více než 250 zaměstnanci, zachází s designem forem jako s vlastní konstrukční funkcí: 12 konstruktérů forem a receptur pracuje ve stejné budově jako míchání, lisování a vytlačování materiálů a 20členný tým technické kontroly měří výsledky.
Vlastní návrh forem stlačuje iteraci nástrojů z týdnů na dny, protože kontrola výkresů, obrábění dutin a zpětná vazba procesu – to vše probíhá pod jednou střechou.
Každá revize návrhu na zakoupeném nástroji probíhá stejně pomalu: formovač pryže předá vaši změnu externí nástrojárně, dílna znovu nacení, zařadí zakázku do svého harmonogramu, obrobí dutinu, odešle zkušební díly a čeká na zpětnou vazbu. Dva nebo tři cykly tohoto v jednom programu mohou vymazat celé spouštěcí okno. Interní nástrojářský tým úplně přeskakuje kroky nabídky a plánování.
Rozdíl se skládá z celého života programu. Každé kolo PPAP, změna materiálu a oprava pole zasáhne stejnou smyčku. Tosunovi vlastní program tvarovaných hadic pro OEM chladicí systémy zůstaly v souladu s plánem prostřednictvím řady revizí, protože každá z nich se přesunula přímo od konstruktéra receptury k internímu nástrojovému stolu místo přes město.
Toleranční mapa lisovaného pryžového dílu je fixována při navrhování dutiny, nikoli při uzavírání lisu.
Guma se po vytvrzení smršťuje a nesráží se rovnoměrně. V závislosti na polymeru, naplnění plniva a tvrdosti se typická směs EPDM nebo NBR pohybuje mezi dutinou a chlazenou částí o 1,5-3,5 %. Externí nástrojárna obvykle aplikuje na výkres zákazníka faktor smrštění v účetní hodnotě. Když se materiál nebo proces posune, tento odhad se změní na rozměrové odmítnutí. Vlastní návrhář aplikuje hodnoty smrštění naměřené na skutečné směsi, ověří výsledek při prvním zkušebním provozu a před zahájením výroby koriguje dutinu.
| Rozhodnutí o návrhu formy | Co ovládá | Typické selhání při outsourcingu |
| Přídavek na smrštění dutiny | Konečné vnější a vnitřní rozměry | Díly jsou nadrozměrné nebo poddimenzované u PPAP; geometrie zamítnuta |
| Dělicí čára a zábleskové drážky | Tloušťka záblesku, síla ořezu, povrch těsnění | Trhací stopy a únikové cesty na těsnicích břitech těsnění |
| Umístění ventilace | Lapače vzduchu, pletené šňůry, výplně dutin | Dutiny v rozích poslední výplně selžou pod tlakem |
| Rozložení tahu a vyhazování | Deformační napětí a deformace součásti | Tenké stěny měchu se při odizolování natahují nebo štěpí |
| Dutinová ocel a povrchová úprava | Uvolňovací chování a povrchová struktura | Lepení ve výrobě; povrchové vady na těsnicích plochách |
Tolerance plánování vůči známému procesu je to, co odděluje pryžový díl, který projde kontrolou prvního artiklu, od dílu, který potřebuje tři kola úprav nástroje. Těsnění s těsnicím břitem 0,4 mm, vlnovec s 1,2 mm stěnou nebo přírubový držák s lepenými vložkami, to vše závisí na tomtéž: dutině navržené lidmi, kteří ji budou provozovat.
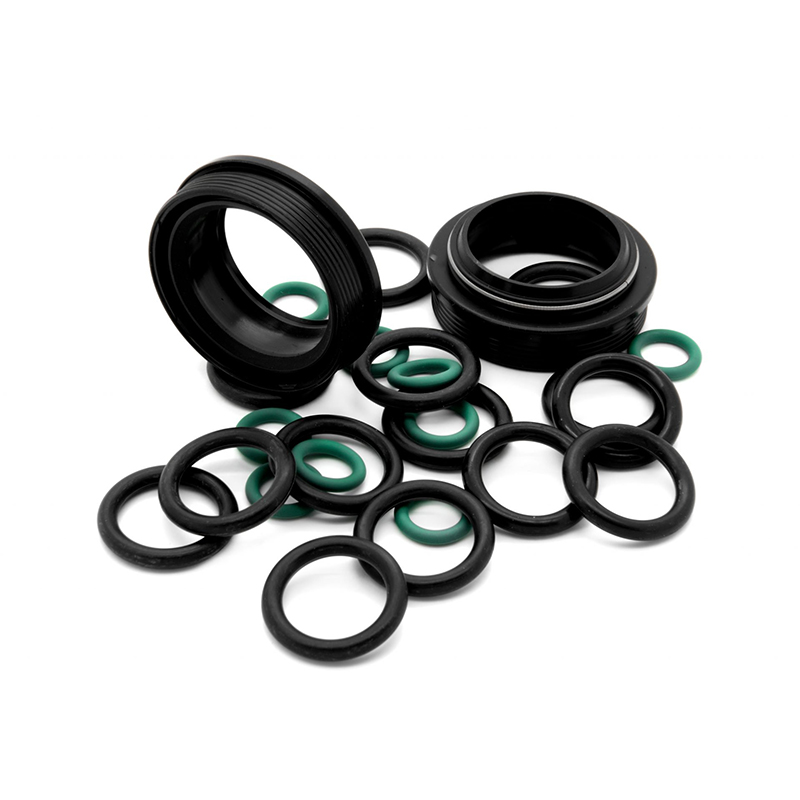
 Přírubová pryžová těsnění a těsnění pro plánování rozměrových tolerancí Tato produktová stránka podrobně popisuje přírubová pryžová těsnění napříč různými směsmi, což podporuje zaměření odstavce na konstrukci dutin a plánování tolerancí. Zkontrolujte možnosti materiálů a aplikace těsnění, abyste sladili chování směsi s předpokládaným smrštěním a tokem. Zobrazit produkt →
Geometrie formy a pryžová směs musí být vyvíjeny společně, protože smršťování, tečení a chování spoje se mění, kdykoli se změní kterákoli strana.
Nastavení tvrdosti od 60 do 70 Shore A mění tokové chování a smrštění po vytvrzení. Přechod z EPDM na silikonovou směs mění úhly tahu, odvětrávání a úpravu uvolňování. Pokud vývoj směsí a návrh forem sedí v různých organizacích, každé vyladění materiálu spouští nákladné přeřezávání nástrojů. Když stejní inženýři vlastní oba, forma je navržena proti skutečné vytvrzovací křivce a složení je upraveno tak, aby dutinu čistě vyplnilo.
Kompenzace smrštění is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
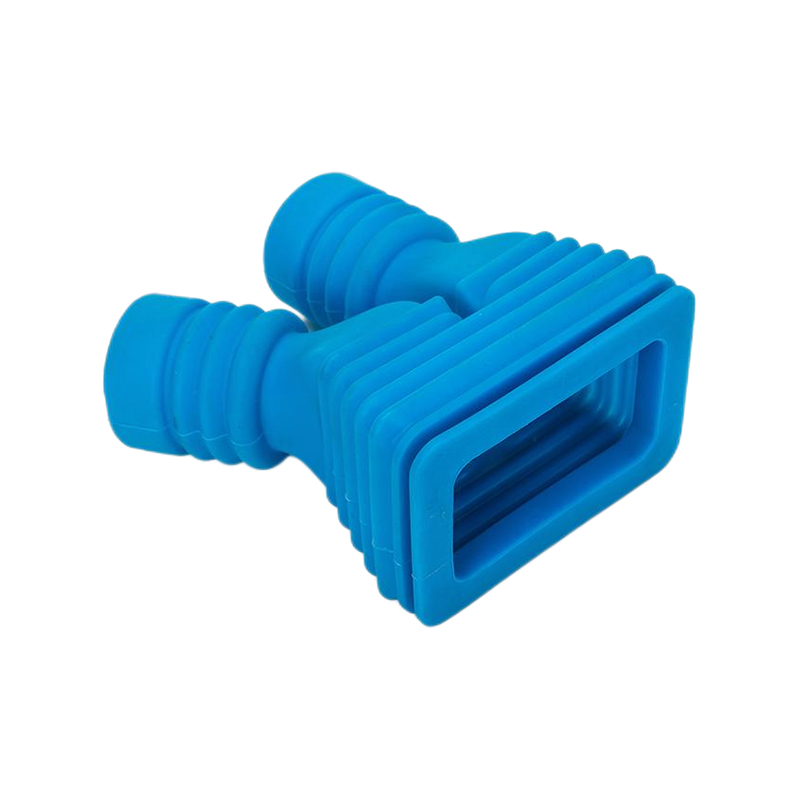
Složité části zviditelní vzájemnou závislost. Pryžový měch s tenkými vlnitými stěnami vyžaduje přesné proudění a geometrii vyjímání; tkaninou vyztužená membrána potřebuje kontrolované deformační zóny, které jsou v souladu s obrysem dutiny; upevnění lepené gumou na kov vyžaduje umístění spojovací linie přizpůsobené tolerancím destičky. Tosun spojuje svých 12 konstruktérů designu forem a receptur přesně s těmito skupinami produktů, takže změna výkresu zůstává uvnitř jedné smyčky zpětné vazby.
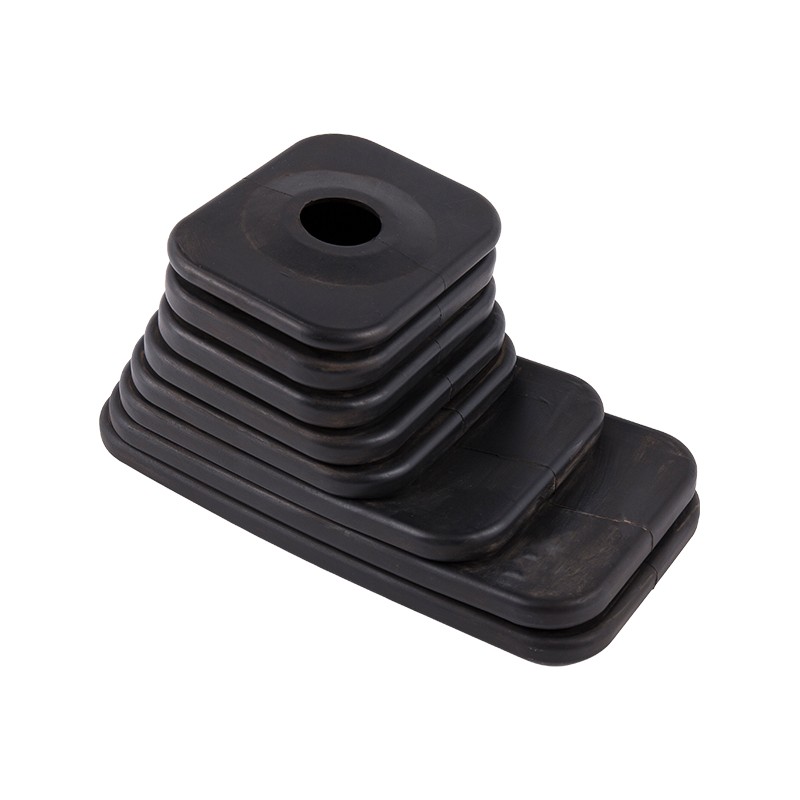
 EPDM manžeta řadicí páky s vlastním designem formy Předchozí text zdůrazňuje tenké vlnité stěny a umístění spojovacích čar a tato stránka níže specifikuje rozsahy výkonu EPDM a možnosti přizpůsobení. Ukazuje, jak vlastní inženýři forem zvládají složitou geometrii demontáže forem pro automobilové aplikace. Zobrazit produkt →
Schopnost vlastního návrhu forem si můžete ověřit čtyřmi přímými otázkami, aniž byste požadovali prohlídku továrny.
Stejný audit se vztahuje na každého dodavatele, kterého hodnotíte. Co předvede schopný vnitropodnikový obchod čísly, outsourcovaný model většinou nedokáže.
| Oblast auditu | Důkaz skutečných interních schopností | Červená vlajka |
| Inženýrský tým | Jmenovaní konstruktéři forem a inženýři receptur | Nástroje nakupujeme v partnerské prodejně |
| Obrábění | Vlastní CNC, EDM nebo drátové řezání dutin | Veškeré obrábění dutin subdodavatelsky |
| Historie revizí | Datované záznamy od žádosti o změnu po zkoušku | Žádné záznamy; přepracování vstřebáno tiše |
| Kontrola prvního článku | Laboratorní měření ve stejný den a QC sign-off | Díly odeslány na kontrolu po týdnech |
Když dodavatel projde všemi čtyřmi kontrolami, rozhodnutí o nákupu se přesune z ceny za nástroj na celkovou dobu realizace a kvalitu prvního průchodu v rámci programu. Stejná norma platí bez ohledu na to, zda je součástí ploché těsnění nebo upevnění lepené gumou na kov; lepený držák jednoduše vyžaduje více od konstrukce formy, protože poloha vložky a korunka pojiva žijí ve stejné dutině.
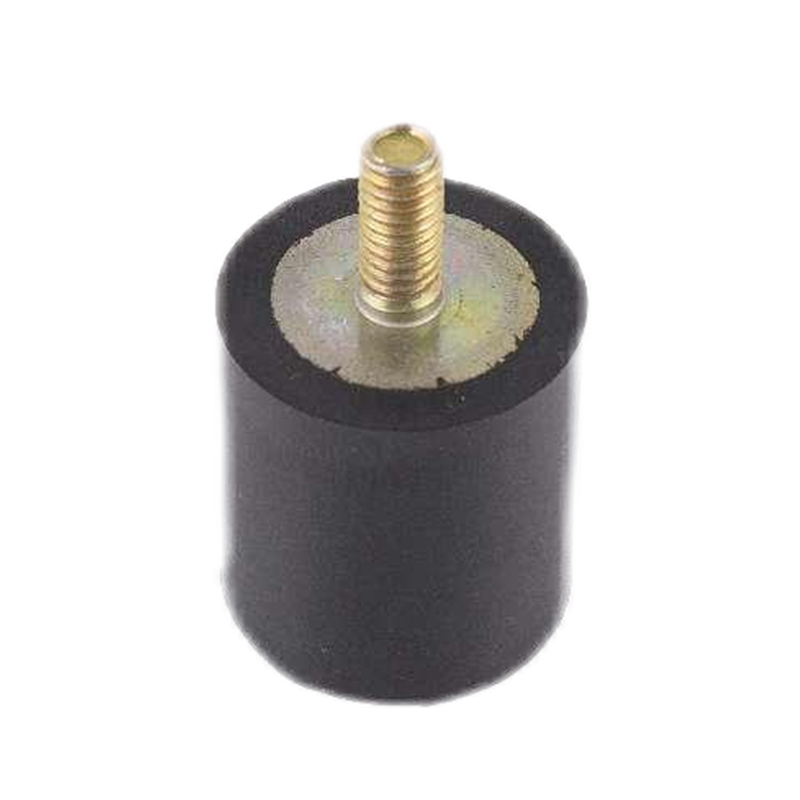
 Pryžové držáky pro izolaci vibrací pro lepený design dutin Tato stránka montáže uvádí EPDM, NBR a přizpůsobitelné směsi s nosností a podrobnostmi o izolaci vibrací. Zapadá do diskuse o montážích lepených gumou na kov a ukazuje, jak je v konstrukci dutiny řešena poloha vložky a korunka vazby. Zobrazit produkt →
U typického zakázkového programu je počáteční návrh nástrojů dokončen za 2–4 týdny ve firmě oproti 6–10 týdnům prostřednictvím externí nástrojárny. U revizí během PPAP nebo po poruchách v terénu je mezera 3–5 dní oproti 2–4 týdnům na smyčku.
Ne sama od sebe. Přísnější tolerance pocházejí z návrhu dutiny proti smršťování a toku skutečné směsi a poté měřením prvních výrobků se stejným týmem. Vlastní konstrukce formy vytváří podmínky pro tuto smyčku; sama o sobě nezaručuje výsledek.
Ano. Dokonce i ploché těsnění závisí na kompenzaci smrštění, umístění zábleskové drážky a umístění dělicí čáry. Jednodušší díly mají také nejmenší technickou rezervu, takže nepřesná dutina se projeví jako zmetkovitost během první výrobní série.
Zeptejte se na čtyři auditní otázky: rozdělení počtu pracovníků, umístění obrábění dutiny, záznamy revizí a doba odezvy prvního článku. Dodavatel se skutečnými interními schopnostmi odpoví všem čtyřem jmény, daty a naměřenými výsledky.
Produktové centrum
Guma pro vložení spojení Extrudované gumové výrobky Gumová hadice Vlastní formované produktyRychlé odkazy
Kontaktujte nás
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Všechna práva vyhrazena.
Vlastní gumová a plastika produkty továrna