Zprávy průmyslu
Domov / Zprávy / Zprávy průmyslu / Od výkresu po dodání: Jak výrobci gumy na zakázku podporují vývojové cykly OEM


2026-10-12
Cyklus vývoje OEM pro zakázkovou pryžovou komponentu začíná, když inženýr vydá výkres a položí jednu otázku: lze tuto součást lisovat z tohoto materiálu při této toleranci dostatečně rychle, aby bylo chráněno datum uvedení na trh? U měchů, těsnění, hadic a lepených držáků skrývá 12 až 18 týdnů mezi výkresem a dodáním obvykle větší riziko než náklady. Ve společnosti Jiaxing Tosun Rubber & Plastic Co., Ltd., výrobce gumy na zakázku, který provozuje továrnu o rozloze 15 000 metrů čtverečních v Jiaxingu v Číně, se toto okno stlačuje na 9 až 10 týdnů, protože revize design-for-manufacturability (DFM), výběr materiálu, návrh formy, odběr vzorků a kontrola probíhají spíše paralelně než postupně. Rozdíl mezi dodavatelem komponent a vývojovým partnerem se projeví během prvních pěti pracovních dnů po doručení výkresu.
Zakázkový výrobce pryže komprimuje OEM program spuštěním šesti pracovních proudů současně: DFM, definice směsi, nástroje, vzorkování, validace a sériová výroba. Každý pracovní tok interně patří k jiné funkci, ale výrobce OEM je vidí jako jednu časovou osu. Inženýrský tým řídí předpoklady toku formy a smrštění, materiálový tým míchá a testuje zkušební směsi, nástrojárna řeže ocel a inspekční tým připravuje plány měření. Když se tyto týmy hlásí jednomu vlastníkovi projektu, OEM se vyhne klasickému poruchovému režimu, ve kterém forma dorazí před ověřením směsi.
| Vývojová fáze | OEM rozhodnutí | Akce dodavatele gumy | Typická doba trvání |
| Uvolnění výkresu | Geometrie zámku, tolerance, povrchová úprava | Kontrola DFM, kontrola tvarovatelnosti, zadání smrštění | 3-5 dní |
| Definice materiálu | Nastavte požadavky na teplotu, kapalinu, ozón a zatížení | Doporučení směsi s testovacími daty | 5-7 dní |
| Design nástrojů | Schválit koncepci formy a počet dutin | Třída oceli, dělicí čára, umístění brány | 7-14 dní |
| Odběr vzorků | Otestujte usazení, funkci a těsnění | Ukázka výlisku, rozměrová zpráva, první článek | 10-21 dní |
| Validace | Odhlášení z testu odolnosti a prostředí | Dávkové testování, materiálové certifikáty, soubor PPAP | 2-4 týdny |
| Výrobní rampa | Naplánujte zásobování linky a bezpečnostní zásoby | Kontrola procesu, výstupní kontrola, balení | Kontinuální |
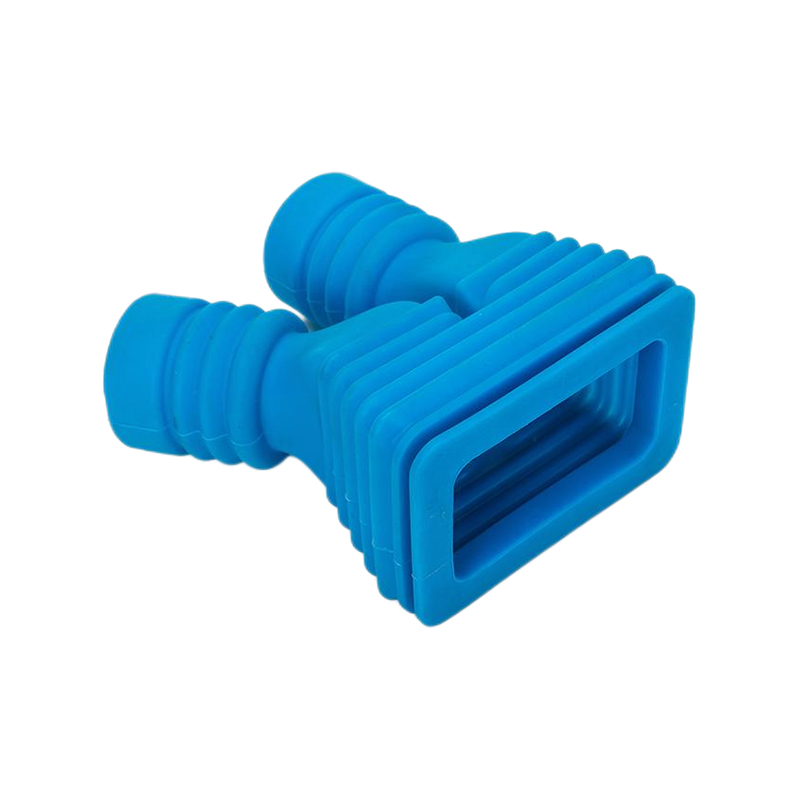
Všimněte si překrytí. Kontrola DFM je dokončena, zatímco OEM stále dokončuje pracovní cyklus, a návrh formy začíná před dokončením validace směsi, když dodavatel provádí paralelní zkoušky. U lisovaného krytu, jako je botka řazení nebo odpružený měch, se později pro sériovou výrobu použije stejná forma, ze které se vyrábí první výrobek, takže schvalovací vzorky odrážejí skutečnou procesní způsobilost.
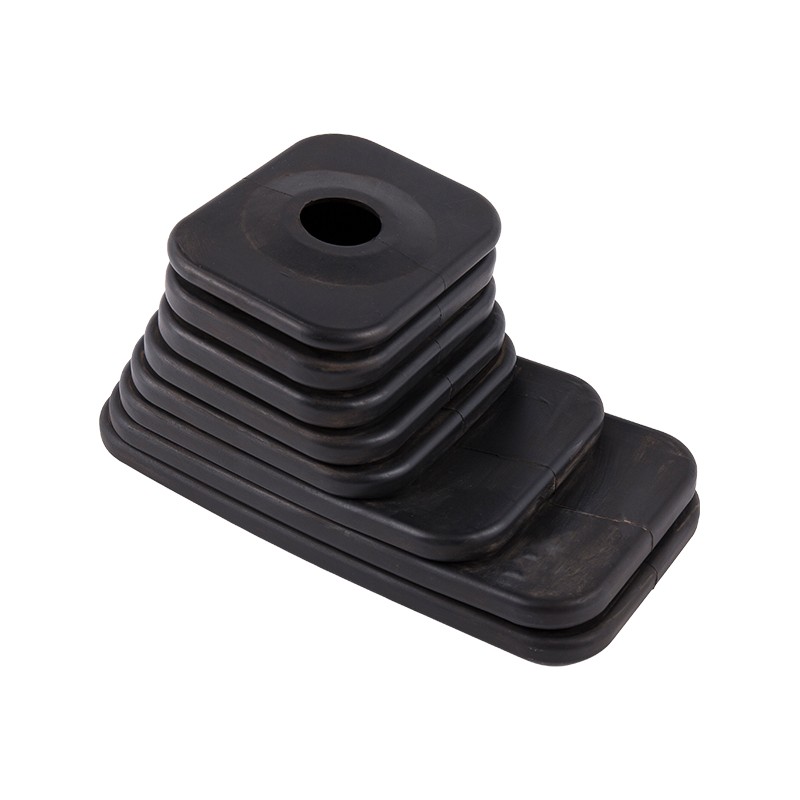
 EPDM Prachový kryt manžety řadicí páky pro automobilové aplikace Tento EPDM měch chrání systémy řazení s teplotní odolností od -40°C do 150°C. Jeho flexibilní design vyhovuje osobním, užitkovým a terénním vozidlům, takže je relevantní při kontrole schválení formy pro první vzorky výrobku. Zobrazit produkt →
Jakmile je DFM odhlášen, nástroje se přesunou do lisovací výrobní linka tentýž týden OEM schválí koncepci formy.
Rychlost a kvalita zpětné vazby DFM sdělí výrobci OEM, zda výrobce gumy na zakázku ochrání vývojový cyklus, nebo jej spotřebuje. Schopný dodavatel odpoví do tří až pěti pracovních dnů konkrétními údaji: úhel úkosu, dělicí čára, vyvážení tloušťky stěny a hodnoty smrštění formy. EPDM vykazuje lineární smrštění formy zhruba o 1,8 procenta až 2,5 procenta; silikon může dosáhnout 3,0 procenta až 3,5 procenta. Pokud je dutina vyříznuta bez kompenzace smrštění, 50milimetrový těsnicí břit se může posunout o více než jeden milimetr, což je dost na to, aby neprošlo testem těsnosti.
Design pro vyrobitelnost v pryži znamená ověření, že každý geometrický prvek může být vylisován, vyjmut z formy a změřen v rámci stanovené tolerance před řezáním jakékoli oceli.
Výběr materiálu určuje design formy, cyklus vytvrzování a jednotkovou cenu, takže výrobce gumy na zakázku by měl před uvedením nástroje navrhnout směs. Nákres často uvádí obecný elastomer; dodavatel to převede na specifickou směs s tvrdostí Shore A, servisním oknem a cíli nastavenými na kompresi. EPDM odolává ozónu a povětrnostním vlivům od -50 °C do 150 °C a hodí se pro hadice chladiče, těsnění dveří a měchy. Silikon udržuje pružnost od -60 °C do 230 °C pro elektrická těsnění a uzávěry. NBR zpracovává olej a palivo. Přírodní kaučuk absorbuje vibrace jako držáky a nárazníky.
| Elastomer | Rozsah služeb | Síla klíče | Typické OEM díly |
| EPDM | -50 °C až 150 °C | Odolnost vůči ozónu, počasí a vodě | Hadice chladiče, těsnění dveří, měchy |
| Silikon | -60 °C až 230 °C | Tepelná stabilita, nízké kompresní nastavení | Těsnění, uzávěry, elektrické těsnění |
| NBR | -30 °C až 100 °C | Odolnost vůči oleji a palivu | Olejové hadice, palivová těsnění |
| Přírodní kaučuk | -50 °C až 80 °C | Elasticita a pevnost v roztržení | Vibrační držáky, nárazníky |
Když těsnění příruby musí držet tlak a teplo ve stejném spoji, obvyklou základní linií je EPDM s nízkou deformací v tlaku a zkušební laboratoř by měla před schválením formy dodat údaje o deformaci v tlaku a objemu a bobtnání.
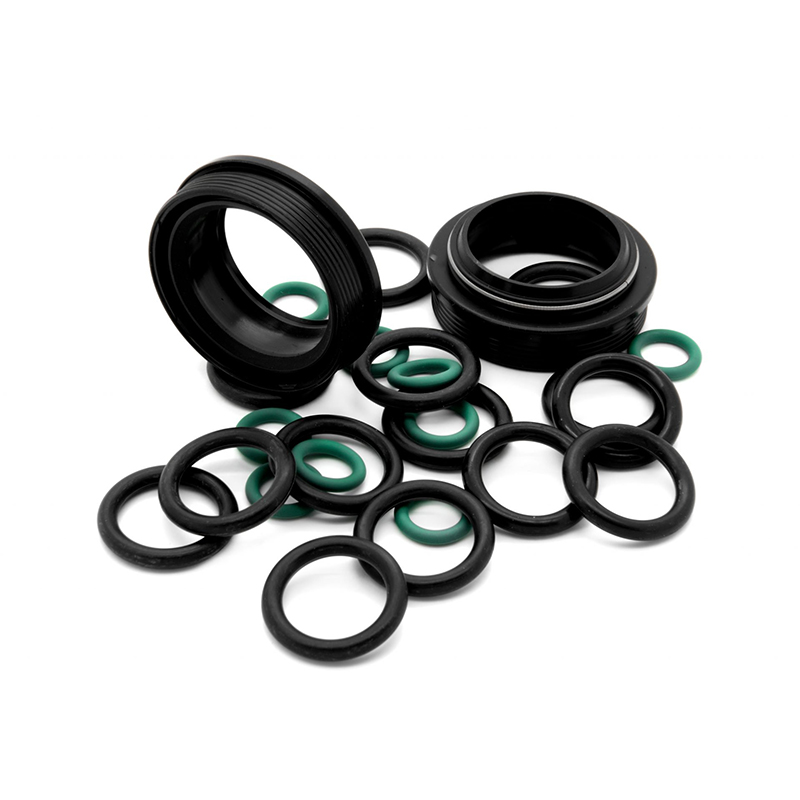
 Přírubová pryžová těsnění a těsnění ve více variantách elastomerů Tento výběr těsnění zahrnuje EPDM, NBR, silikon, FKM a další, s aplikacemi v kapalinovém a tlakovém těsnění. Pro přírubové spoje jsou důležité údaje o komprimaci, takže zapadají do kontextu ověřování materiálu před schválením formy. Zobrazit produkt →
Paralelní odběr vzorků, při kterém se konstrukce forem, zkoušky materiálů a kontrola rozměrů překrývají, zkrátí vývojový cyklus OEM z přibližně 18 týdnů na zhruba 10 týdnů. Konvenční program se pohybuje v sekvenci: počkejte na formu, počkejte na materiál, počkejte na zkušební protokol. Při paralelním vzorkování se řeže nástrojová ocel, zatímco se míchá dávka směsi, a první rány se měří ve stejném týdnu, kdy je forma leštěna.
Celkový počet klesá z 18 týdnů na 10 týdnů, protože žádná fáze nečeká na dokončení předchozí. U spojitých profilů se stejná paralelní logika posouvá na výrobní linka na vytlačování pryže , kde pokusy s matricí nahrazují pokusy s formami.
Zakázkový výrobce pryže získá roli dodávky OEM pouze tehdy, když sériová výroba dodrží stejné tolerance, jaké vykazovaly schválené vzorky. Zvětšování je místo, kde malí dodavatelé selhávají: součást, která byla perfektně změřena ve vzorkovně, se posunuje, když stejná forma běží pod výrobním tlakem. Tosun to zmírňuje pomocí více než 250 zaměstnanců, včetně 12 konstruktérů forem a formulací a 20členného týmu technické kontroly, uvnitř budovy o rozloze 18 000 metrů čtverečních.
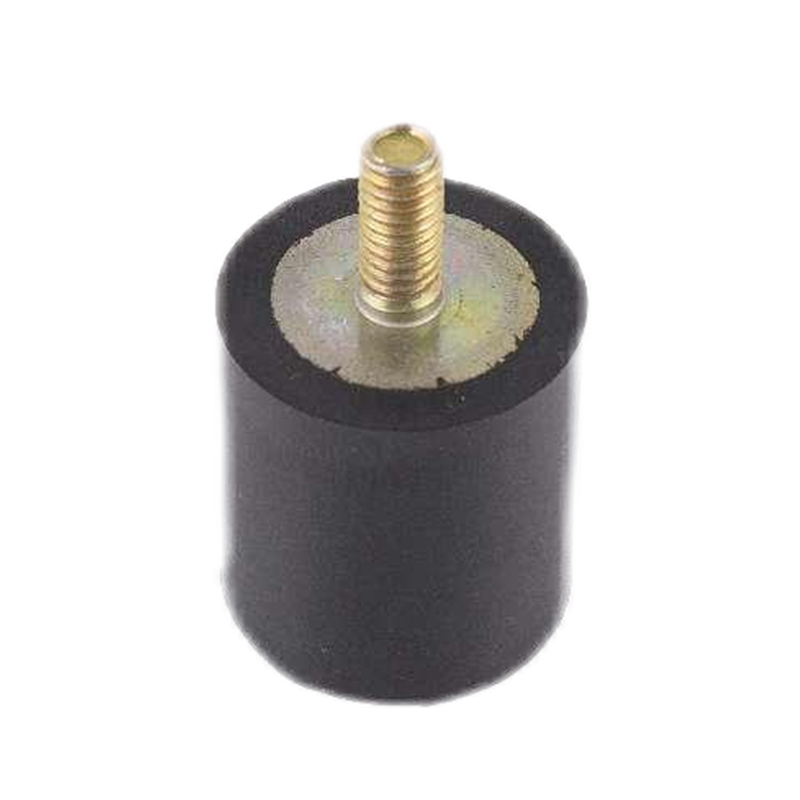
Inspekční tým kontroluje materiál, rozpracované díly a hotové zboží a laboratoř na místě podporuje požadavky na testy, které OEM zákazníci obvykle zadávají do svých PPAP. Vibrační držáky jsou nejčistším pouzdrem z více materiálů: ocelová vložka, pryžový prvek a vytvrzené vázané rozhraní se stávají jednou součástí, která musí přežít opakované cykly zatížení.
 Pryžové držáky pro izolaci vibrací pro vozidla a průmyslové vybavení Tyto držáky kombinují pryž s ocelovými vložkami pro aplikace motoru, kabiny a převodovky a nabízejí vysokou nosnost a tlumení vibrací. Znázorňují vícemateriálové části relevantní pro dokumentaci PPAP a požadavky na certifikaci materiálů. Zobrazit produkt →
Proces schvalování výrobních dílů je balík dokumentace, který OEM používá k potvrzení, že dodavatelský proces může vyrábět díly konzistentně v rámci výkresových tolerancí. Zahrnuje zprávy o rozměrech, materiálové certifikáty a údaje o způsobilosti.
Spolehlivost dodávky závisí na plánování materiálu, nikoli na štěstí. Potvrzený harmonogram se vzorovými zprávami a výsledky testů šarže dává kupujícímu OEM jasný signál, že datum uvedení na trh je chráněno.
Pětiminutový kontrolní seznam předtím, než výkres opustí váš stůl, zabrání nejčastějším zpožděním v cyklu vývoje pryže OEM.
U lisovaného EPDM nebo silikonového dílu je typický cyklus 12 až 18 týdnů. Díky paralelnímu vzorkování a integrované nástrojárně může stejný díl dosáhnout PPAP za 9 až 11 týdnů, v závislosti na složitosti geometrie a počtu iteračních kol.
Výkres by měl uvádět funkční tolerance, rozsah provozních teplot, expozici kapalině nebo médiu, tvrdost v Shore A, požadované certifikace a roční objem. Přidání provozního prostředí pomůže výrobci doporučit správný elastomer před zahájením obrábění.
Schopný výrobce využívá vyhrazený inspekční tým, zkušební laboratoř, průběžné kontroly a dokumentaci PPAP. Tosun například provozuje 20 pracovníků technické kontroly a místní laboratoř, která vydává materiálové certifikáty a zprávy o rozměrech s každou šarží.
Lisované díly používají uzavřené dutiny a měchy, těsnění, zátky a lepené úchyty; extrudované díly procházejí matricí, aby vytvořily souvislé profily, jako jsou ochranné pásy a těsnění kanálů. Tato volba změní dobu zpracování, logiku vzorkování a zpětnou vazbu DFM, kterou obdržíte.
Produktové centrum
Guma pro vložení spojení Extrudované gumové výrobky Gumová hadice Vlastní formované produktyRychlé odkazy
Kontaktujte nás
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Všechna práva vyhrazena.
Vlastní gumová a plastika produkty továrna