Zprávy průmyslu
Domov / Zprávy / Zprávy průmyslu / Proč je vlastní pryžové lisování kritické pro utěsnění baterie EV a tepelnou správu


2026-09-11
Každý moderní akumulátor EV obsahuje stovky utěsněných rozhraní: armatury chladicí kapaliny, ventily pro uvolnění tlaku, vysokonapěťové konektorové vývodky, kryty modulů a vycpávky držáků článků. Typický balíček pro cestující pojme 400 až 800 válcových nebo vakových článků a rozdíl mezi desetiletou životností a nákladným stažením z prodeje často spočívá v lisované pryžové součásti vážící méně než 50 gramů. Vlastní pryžové lisování je rozhodující pro utěsnění baterie EV a tepelné řízení, protože geometrie, materiál a tolerance každého těsnění určují, zda okruh chladicí kapaliny drží, ventil se uvolňuje při správném tlaku a kryt si zachovává svou hodnotu průniku po celou dobu životnosti vozidla.
Těsnění bateriového bloku musí obsahovat kapalné chladivo, absorbovat konstantní vibrace a udržovat svou těsnící sílu v teplotním okně od -40 °C do 80 °C, což je kombinace, která převyšuje jakoukoli jednotlivou těsnicí práci ve vozidle se spalovacím motorem.
V motoru prochází chladicí kapalina několika desítkami spojů, většinou tuhých spojení kov na kov s konvenčními těsněními. Lithium-iontová jednotka je utěsněný kryt se čtyřmi různými těsnicími funkcemi:
Smyčka chladicí kapaliny pracuje při 1,5 až 3 barech se směsmi etylenglykolu, které změkčují mnoho elastomerů, zatímco balení musí splňovat ochranu proti vniknutí IP67 nebo IP6K9K a splňovat bezpečnostní normy, jako je UN ECE R100 a GB 38031. Bobtnání článků přidává další proměnnou: jak články stárnou, roztahují se a posouvají se tlak ve stohu, takže modul a rozdělovač musí fungovat jako těsnění.
Lisovaná pryžová těsnění jsou fyzickou hranicí mezi chladicím okruhem a elektrickým oddílem a jejich dlouhodobý kompresní výkon určuje spolehlivost celého systému tepelného managementu.
Kapalinou chlazený blok vede chladicí kapalinu přes studené desky pod každým modulem. Lisovaná těsnění utěsňují spoje mezi deskami, rozvody a armaturami, často v nekruhových tvarech, které lze ekonomicky vyrobit pouze lisováním. Transferové a vstřikovací lisování přidává polohovací žebra, přídržné okraje a asymetrické průřezy, které zjednodušují montáž. Lisované těsnění na spoji chladicí kapaliny a potrubí musí odolat glykolu a udržet si těsnicí sílu po více než deset let tepelného cyklování. Když se těsnění uvolní, chladicí kapalina migruje směrem k článkům a spustí vnitřní zkraty.
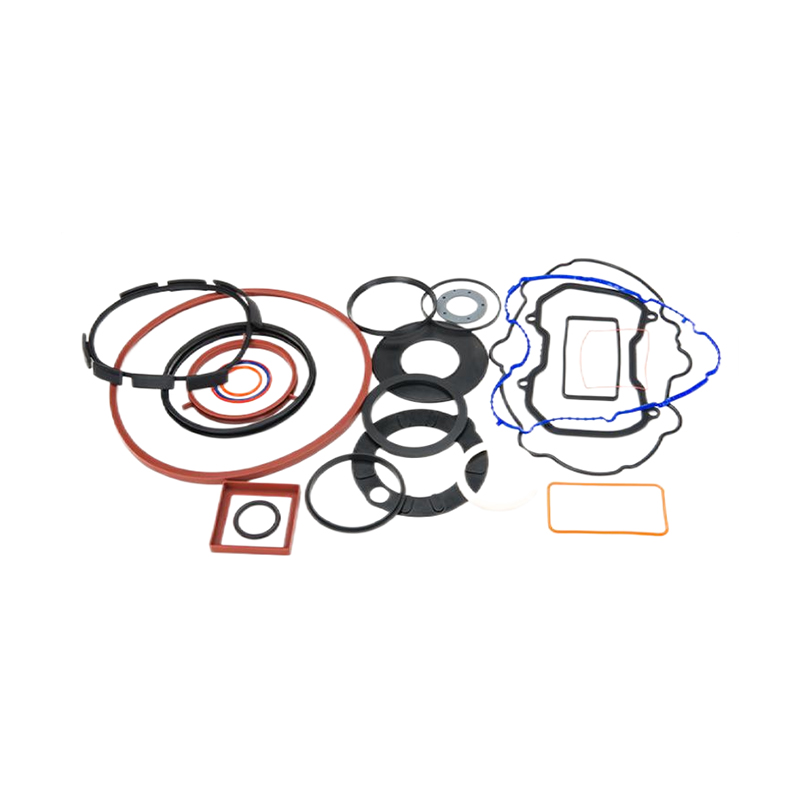 Zakázkově tvarovaná těsnění z EPDM a silikonové pryže pro chladicí systémy Tento dodavatel dodává lisovaná těsnění pro spoje chladicí kapaliny a potrubí s materiálovými možnostmi zahrnujícími EPDM, silikon a FKM, aby odpovídaly požadavkům na tepelnou, flexibilitu a chemickou odolnost v bateriových sadách. Zobrazit produkt →
EPDM je výchozím nastavením pro těsnění baterie směřující do chladicí kapaliny, silikon vítězí tam, kde záleží na extrémních teplotách nebo pružnosti, a FKM je vyhrazen pro chemicky agresivní prostředí, kde je jeho vyšší cena opodstatněná.
Ethylen-propylen-dien monomer (EPDM) odolává chladivu etylen-glykolu lépe než většina elastomerů, udržuje nízké nastavení v tlaku a běží nepřetržitě až do 150 °C. Silikon prodlužuje strop na 230 °C a zůstává pružný až do -60 °C, ale jeho pevnost v roztržení je nižší a některé přísady do chladicí kapaliny jej mohou znehodnotit. Fluorokarbonový kaučuk (FKM) zvládá širší chemický rozsah a vydrží až do 250 °C, což je několikanásobně vyšší cena než EPDM. Rostoucí počet bateriových programů využívá dvoumateriálové zalití: silikonový těsnicí kroužek na nosiči EPDM, kombinující flexibilitu a chemickou odolnost v jedné části. Před dokončením specifikace si přečtěte naši příručku zakázkové lisování pryže od návrhu až po výrobu.
| Majetek | EPDM | Silikon | FKM |
| Max trvalá teplota | 150 °C | 230 °C | 250 °C |
| Nízkoteplotní limit | -40 °C | -60 °C | -20 °C |
| Odolnost chladicí kapaliny glykolu | Výborně | Dobře | Výborně |
| Kompresní sada | Nízká | Střední | Nízká |
| Relativní náklady | $ | $$ | $$$ |
Tlakem lisovaná pryžová těsnění udržují funkční tolerance ±0,1 až ±0,3 mm, ale o tom, zda se tyto tolerance promítnou do konzistentní těsnicí síly, rozhoduje konstrukce formy, kompenzace smrštění a kontrola vzplanutí.
Pryž se po vyjmutí z formy smrští a rychlost se liší podle polymeru a tvrdosti, takže dutina formy musí být vyříznuta se správným přídavkem na smrštění. The proces lisování závisí také na konzistenci míchání materiálu a kontrole vytvrzování, které ovlivňují rozměrovou stabilitu od šarže k šarži. Nejdůležitější jsou tři vlastnosti:
Vlastní formovací stroj s vlastní konstrukcí forem a testovací laboratoří zkracuje vývojovou smyčku. Jiaxing Tosun Rubber & Plastic Co., Ltd. zaměstnává 12 inženýrů zabývajících se konstrukcí forem a směsí, kteří dokážou převést výkres nebo vzorek zákazníka na hotovou formu podle komprimovaného plánu, a kontrolní tým o 20 lidech ověřuje rozměrové a fyzikální vlastnosti před odesláním dílů.
U bateriových programů ospravedlňují zakázkové lisované díly jejich investici do nástrojů, protože standardní standardní těsnění nedokážou reprodukovat geometrii, materiál nebo toleranci požadovanou pro těsnění chladicí kapaliny, ventilace a konektoru.
Nákupní týmy, které porovnávají ceny za kus, vyhrají standardní těsnění. Porovnání se změní, jakmile jsou zahrnuty amortizace nástrojů, certifikace materiálu, rozměrové schopnosti a podpora návrhu:
U malých objemů nebo prototypů mohou standardní těsnění překlenout mezeru při výrobě vlastní formy. Jakmile balení vstoupí do výroby, zakázková část je ta, která je ověřena podle bezpečnostního pouzdra.
Kromě těsnění hlavní přihrádky provádějí lisované zátky, víčka, manžety a vibrační držáky těsnicí a ochranné úkoly, které mají stejnou bezpečnostní váhu jako primární těsnění.
Vysokonapěťové konektory jsou chráněny lisovanými silikonovými botkami a nepoužívané servisní porty jsou uzavřeny silikonovými krytkami, které udržují vlhkost a nečistoty během montáže a přepravy.
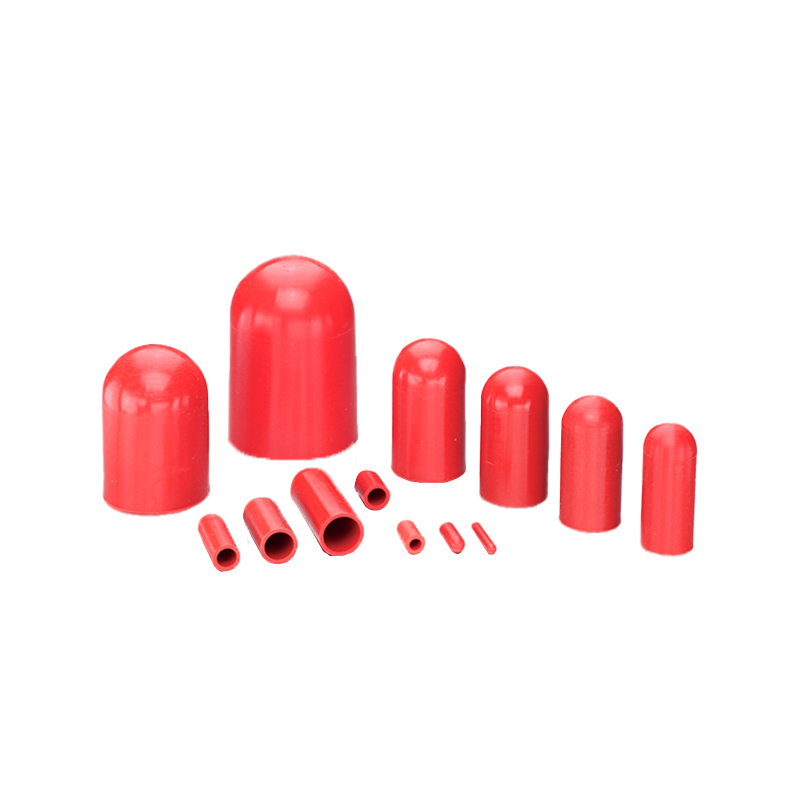 Vysokoteplotní silikonové krytky pro maskování a ochranu portů Tyto silikonové krytky odolávají opakovaným cyklům nanášení až do 316 °C a natahují se přes závitové nebo hladké otvory, což je užitečné pro utěsnění nepoužívaných servisních portů a ochranu konektorů během montáže a lakování. Zobrazit produkt →
Úchyty spojené pryží a kovem izolují sadu od vibrací podvozku a absorbují nárazová zatížení, čímž chrání skříň a její těsnění před namáháním silničními vstupy. Protože tyto díly kombinují elastomer s tuhou vložkou v jedné lepené součásti, snižují počet upevňovacích prvků a montážních kroků a zároveň zlepšují rozložení zatížení.
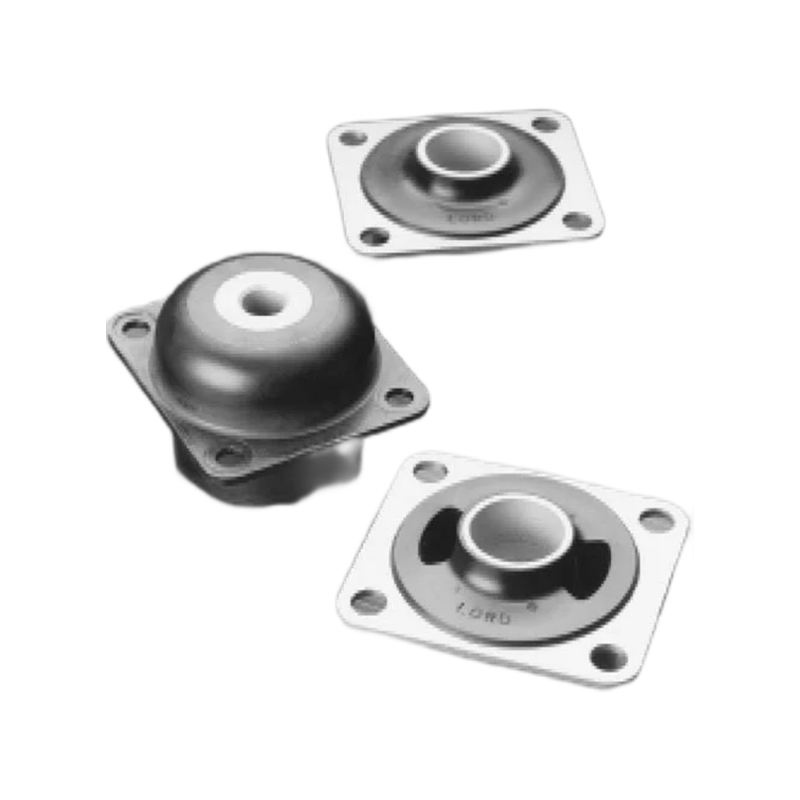 Vibrační držáky pro baterie spojené pryží a kovem Lepené pryžové úchyty izolují sadu od vibrací a nárazového zatížení pomocí optimalizované tuhosti pro velké zatížení a jsou k dispozici v EPDM, NBR, CR nebo NR, aby vyhovovaly automobilovým a průmyslovým aplikacím. Zobrazit produkt →
Toto jsou nejčastější otázky týkající se nákupu, které si inženýři kladou při specifikaci lisovaných pryžových dílů pro bateriové sady.
EPDM je nejrozšířenějším materiálem pro těsnění chladicí kapaliny etylenglykol kvůli jeho chemické odolnosti, nízkému nastavení v tlaku a 150°C nepřetržitého provozního stropu. Silikon je preferován tam, kde musí součást zůstat pružná při extrémně nízkých teplotách nebo v blízkosti vysokonapěťových přípojnic, a FKM je specifikován tam, kde jsou přítomny agresivní přísady do chladicí kapaliny nebo vyšší teploty.
Zakázková lisovaná těsnění vytvářejí spolehlivou hranici mezi okruhem kapalinového chlazení a elektrickým oddílem. Řízením geometrie, tvrdosti a nastavení v tlaku udržuje lisovaný díl těsnící tlak, který udržuje chladicí kapalinu uvnitř studených desek a potrubí, čímž zachovává tepelný výkon po celou dobu životnosti balení.
Funkční tolerance ±0,1 až ±0,3 mm jsou dosažitelné s dobře navrženými lisovacími a přenosovými formami v závislosti na materiálu, tloušťce a geometrii součásti. Formovač musí kompenzovat smrštění, kontrolovat otřesy a kontrolovat kritické rozměry, aby dodržel tyto tolerance ve výrobě.
Ano. Jiaxing Tosun Rubber & Plastic Co., Ltd. provozuje linky na míchání materiálů, lisování a vytlačování, vlastní návrh forem a testovací laboratoř podporovanou 20členným kontrolním týmem, což umožňuje vlastní těsnění baterie přejít od výkresu k ověřené výrobě v rámci jediného dodavatele.
Produktové centrum
Guma pro vložení spojení Extrudované gumové výrobky Gumová hadice Vlastní formované produktyRychlé odkazy
Kontaktujte nás
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Všechna práva vyhrazena.
Vlastní gumová a plastika produkty továrna


