Zprávy průmyslu
Domov / Zprávy / Zprávy průmyslu / Vlastní vytlačování pryže vs. lisování: Klíčové rozdíly a jak se rozhodnout


2026-10-05
Technik nákupu zašle jednu RFQ na těsnicí profil EPDM a obdrží dvě velmi odlišné nabídky: jednu z extrudéru a jednu z lisu. Extrudovaná verze stojí méně na metr, ale nemůže vytvořit 90stupňový ohyb na každém konci. Lisovaná verze snadno zvládá ohyb, přesto nese několikanásobně vyšší náplň nástroje. To je praktická realita zakázkového vytlačování pryže vs. lisování: dva procesy, které začínají ze stejné směsi, ale zcela se liší v geometrii, ceně, tolerancích a dodací lhůtě.
Základní definice
Vytlačování pryže je kontinuální proces formování profilu: nevytvrzená pryž je protlačována otvorem v matrici a průřez zůstává po celé délce stejný. Lisování pryže je dávkový proces založený na dutinách: každý díl je formován nezávisle uvnitř uzavřeného nástroje za tepla a tlaku.
Lisování je správnou volbou vždy, když má díl trojrozměrný tvar, který nelze vytáhnout matricí; vytlačování je správnou volbou, kdykoli je součástí dlouhé těsnění s konstantním profilem, okraj nebo hadice.
Při lisování se předtvarovaný polotovar směsi usadí v otevřené dutině, lis se uzavře, teplem vytvrdí pryž a vytvoří se bleskově podél dělicí linie. Přenášení a vstřikování se řídí stejným principem dutiny, ale liší se tím, jak sloučenina vstupuje do nástroje. Naproti tomu vytlačování používá šroub nebo beran k protlačení souvislého pásu skrz tvarovaný otvor; profil je poté vytvrzen v horkovzdušné peci, solné lázni nebo autoklávu před rozřezáním na délku.
Rozhodnutí začíná výkresem součásti, nikoli materiálem. Obě cesty přijímají EPDM, silikon, přírodní kaučuk a většinu syntetických sloučenin. Co opravuje proces, je to, zda je geometrie spojitá a hranolová nebo diskrétní a trojrozměrná.
Pokud součást potřebuje stejný průřez na dva metry, je vytlačování jediným ekonomickým procesem; pokud potřebuje podříznutí, stupňovité průměry, nálitky nebo zalisované vložky, je nutné tvarování.
Extruzí vytváří neomezenou délku pevného průřezu. Profil může být plný, dutý nebo koextrudovaný s druhým materiálem, ale tvar se nemůže měnit podél délky. Formování reprodukuje uzavřenou trojrozměrnou dutinu v každém cyklu, takže jsou možné prvky, jako jsou vnitřní závity, montážní příruby a membrány vyztužené tkaninou. Níže uvedená tabulka porovnává dva procesy napříč pěti technickými atributy.
Porovnání způsobilosti procesu, stupnice 0-10
Vyšší je lepší v každém atributu. Skóre jsou směrová srovnání pro typické zakázkové gumové projekty.
Spolehlivé pravidlo: pokud zůstane průřez stejný po dobu delší než 300 mm, téměř vždy zvítězí extruze na ceně. Pokud se tvar mění podél své délky, je formování jedinou cestou.
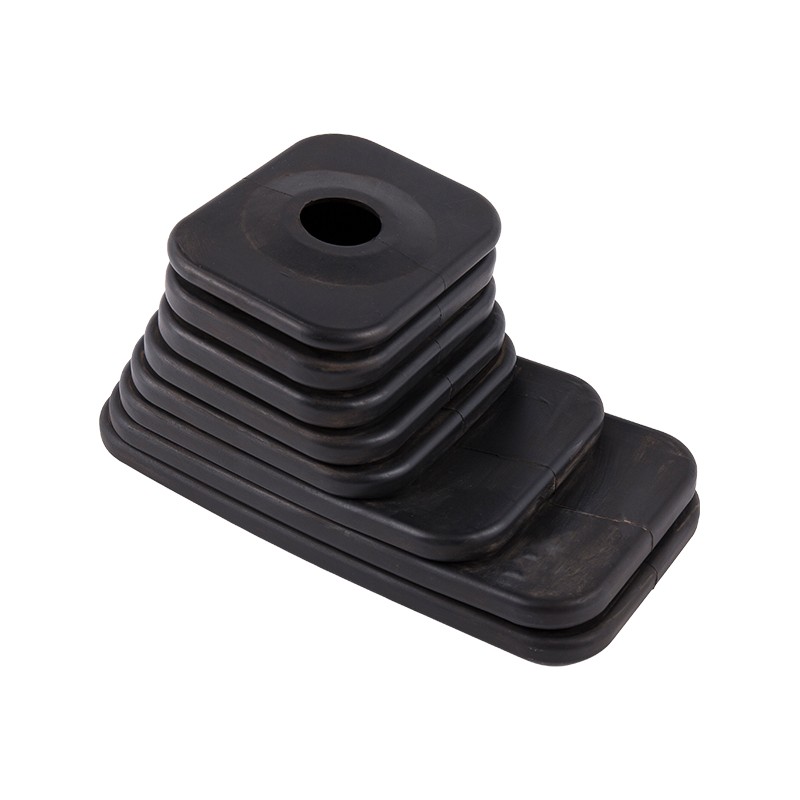
Vezměte si pryžový měch používaný jako prachový kryt řazení: jeho závity mění průměr podél osy, takže ho žádná přímá matrice nemůže vyrobit. Tato část je vylisována ve dvoudílné dutině a stejná logika platí pro kabelové průchodky, krytky a vibrační držáky.
 Protiprachový kryt manžety měchů EPDM pryže Tento EPDM měch je vhodný pro prachové kryty s řadicími převody s různými průměry, lisované pro složité tvary, které nelze vyrobit vytlačováním. Nabízí osvědčenou odolnost vůči povětrnostním vlivům a ozónu pro použití v automobilech. Zobrazit produkt →
Vytlačovací lisy stojí zlomek vícedutinové lisovací formy, ale křivky nákladů na díl se kříží, jak objem stoupá a lisovaný nástroj se amortizuje.
Jednoduchá vytlačovací forma pro plný nebo dutý profil se obvykle pohybuje ve stovkách dolarů, zatímco výrobní lisovací nebo přenosová forma s dutinovými vložkami se obvykle pohybuje v tisících. Vytlačování také zahajuje výrobu rychleji, protože zkoušení formy je kratší než vzorkování formy. Jakmile však lisovaný nástroj dosáhne ustáleného stavu, doba cyklu jedna až pět minut na vytvrzení je typická pro středně velké díly a nástroje s více dutinami násobí výkon na cyklus. Přes zhruba 50 000 dílů ročně může proto lisování přinést nižší jednotkové náklady na geometricky složité díly.
Stejná část může přistát na obou stranách výhybky v závislosti na počtu dutin. Čtyřdutinová forma rozděluje náklady na nástroje na čtyři díly na cyklus, což ve srovnání s jednodutinovým nástrojem snižuje bod zvratu. Tyto rozsahy pocházejí z typických projektových nabídek spíše než z pevného ceníku; přesná čísla se mění s velikostí profilu, počtem dutin a složením. Důležitý je tvar křivky nákladů, nikoli přesný bod, kde se kříží.
Lisované díly drží pevnější kontrolu na kritických těsnicích plochách, protože dutina fixuje každý povrch, zatímco extrudované profily mají volnější průřezové tolerance a nemohou během procesu zachytit vložky.
| Atribut | Vytlačování | Lisování |
| Tolerance průřezu | /- 0,3-0,8 mm typicky | /- 0,1-0,3 mm na kritických rozměrech |
| Tolerance délky řezu | /- 1-2 mm | Výška dílu fixována dutinou |
| Kovové nebo plastové vložky | Není možné in-line | Přilepený během vytvrzování |
| Podříznutí a vedlejší akce | Není možné | Možné se skluzavkami nebo skládacími jádry |
| Struktura povrchu | Povrchová úprava tažená tlakem | Kontrolovaná dutina, lze texturovat |
Pro těsnění dveří komerčních vozidel poskytuje extrudovaný profil žárovky levný konstantní průřez, zatímco lisovaný rohový kus vytváří těsný poloměr, který rovná matrice nemůže. Většina automobilových těsnicích systémů používá obojí.
Tvrdost také posouvá rovnováhu. Velmi měkké směsi pod 30 Shore A jsou snadněji kontrolovatelné při lisování, protože dutina podporuje povrch během vytvrzování; vytlačování velmi měkkých profilů vyžaduje pečlivé zacházení, aby se předešlo deformaci před vulkanizací.
Příběh o toleranci není pro formování jednoduchou výhrou. Extruze má vynikající konzistenci podél směru tažení a je často preferována pro dlouhé přímé těsnicí linky, kde by spojení lisovaných segmentů vytvořilo únikové cesty. U Tosuna vytlačovací výrobní linka , jsou profily průběžně vulkanizovány a následně řezány na zákaznické délky, což udržuje ekonomiku atraktivní pro díly měřené spíše v metrech než v milimetrech.
Správný proces je dán čtyřmi omezeními: požadovaná geometrie, roční objem, rozměrová tolerance a to, zda jsou potřeba vložky nebo vícemateriálové sekce.
Většina špatných výběrů procesu pochází z ocenění geometrie jako první a objemu jako druhé. Změňte toto pořadí a rozhodnutí bude jasnější.
U malé průchodky, která utěsňuje kabel procházející plechovým panelem, je geometrie krátká, stěna tenká a počet součástí je často vysoký. Tato kombinace ukazuje na lisování, přičemž nástroj s více dutinami se rychle amortizuje. Pro metrový kanál, který zadržuje okenní sklo, je vytlačování jedinou rozumnou cestou.
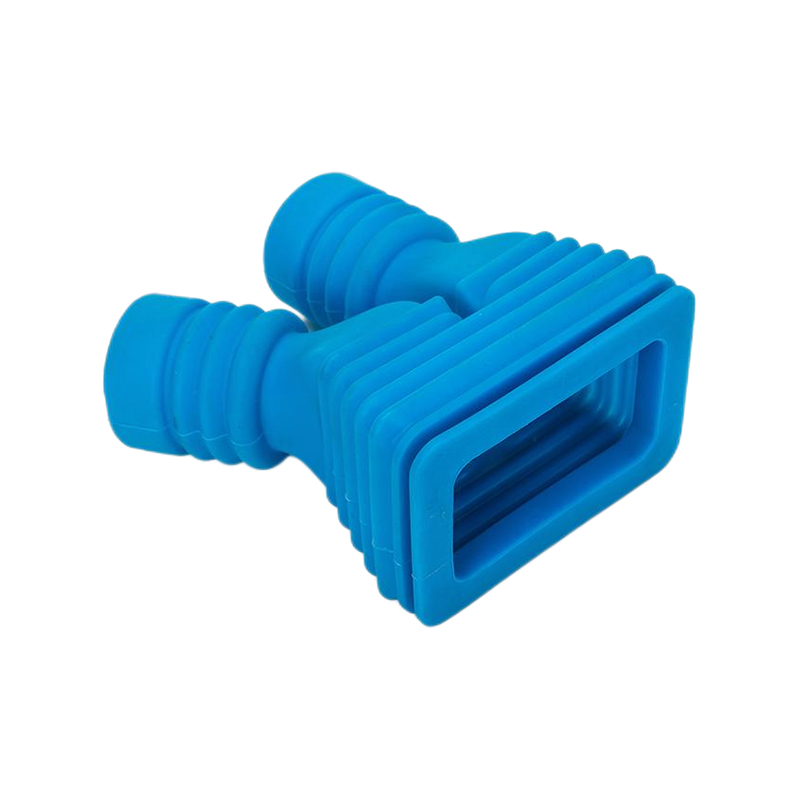
 Přizpůsobitelná gumová průchodka pro ochranu kabelů a vodičů Lisovaná průchodka chrání kabely procházející panely a je ideální pro velkosériovou výrobu. Dostupné v EPDM, NBR, CR nebo NR s nastavitelnou tvrdostí a více velikostmi. Zobrazit produkt →
Cenově nejefektivnější zakázková pryžová komponenta často kombinuje extrudovaný konstantní úsek s lisovanými rohy, konci nebo lepenými vložkami, což znamená, že výrobce by měl oba procesy provozovat sám.
Jiaxing Tosun Rubber & Plastic Co., Ltd. provozuje míchání materiálů, přípravu hadic, lisování a vytlačování na jednom místě s 12 konstruktéry designu a formulací forem a 20členným týmem technické kontroly. Tato kombinace je důležitá, protože hybridní součást, jako je hadice chladicí kapaliny s lisovanými koleny na extrudovaném rovném vedení, potřebuje jednoho vlastníka inženýra pro toleranci a dodávku, nikoli dva dodavatele, kteří vyjednávají lepený spoj.
Mezi běžné hybridní příklady patří:
Když jediný dodavatel ovládá vytlačovací lis i lisovací formu, přechod mezi procesy je navržen na rýsovacím prkně, nikoli záplatován na montážní lince. Spoje lisované do vytlačování jsou před uvolněním testovány jako kompletní sestavy.
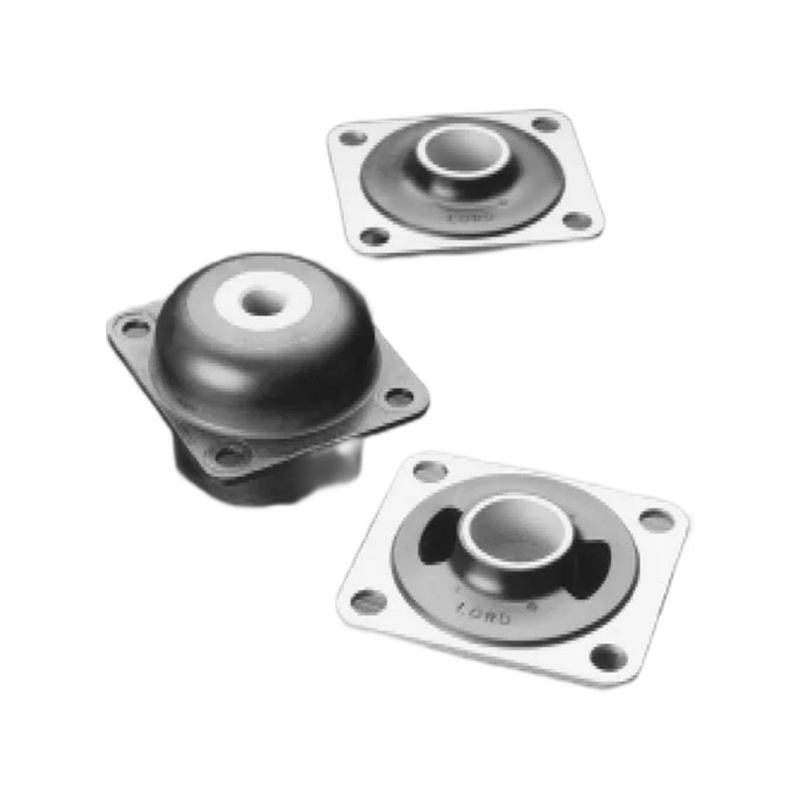
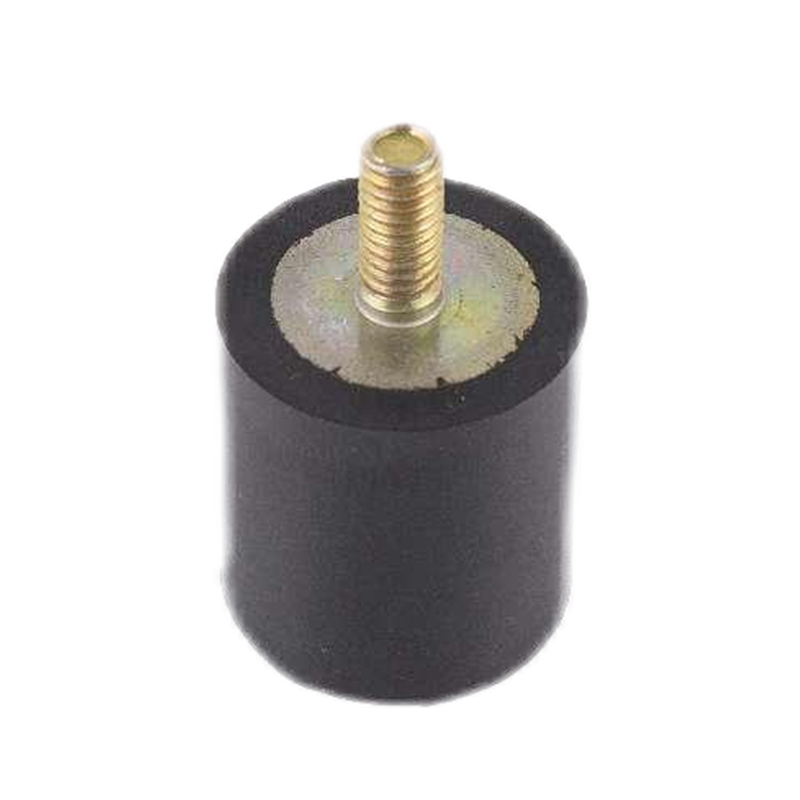
Zde také vstupuje do hry odbornost spojování. Lisovaný držák z pryže na kov, který absorbuje vibrace, nese vložku, která musí zůstat vyrovnána během vytvrzování; extrudované těsnění nenese vůbec žádnou vložku. Pochopení toho, kam vložka jde, obvykle rozhoduje o tom, která varianta výlisku je použita na firemní lisovací výrobní linka .
 Extrudované těsnění oken a dveří z různých elastomerů Tato extrudovaná těsnění poskytují odolnost proti povětrnostním vlivům pro dveře a okna v odvětvích dopravy, stavebnictví a námořní dopravy. Vyberte si z EPDM, CR, silikonu nebo FKM s přizpůsobitelnými barvami. Zobrazit produkt →
Ne. Extruze tvoří souvislý profil a nemůže umístit vložku dovnitř matrice. Vložky jsou buď zalisovány během vytvrzovacího cyklu, nebo slepeny následně v sekundární operaci.
Lisování typicky dosahuje přesnějších tolerancí u kritických trojrozměrných prvků, s /- 0,1-0,3 mm běžnými u rozměrů řízených dutinou. Extruze drží přesnou geometrii průřezu ve směru tažení, ale má volnější profilové tolerance, obvykle /- 0,3-0,8 mm.
Ne. Vytlačování má nižší vstupní náklady na nástroje, ale lisování může být levnější na díl při velkých objemech, protože nástroje s více dutinami vytvrzují několik dílů za cyklus a eliminují sekundární kroky spojování u složitých geometrií.
Ano. Dodavatelé, kteří provozují oba procesy, jako je Jiaxing Tosun Rubber & Plastic Co., Ltd., mohou navrhovat hybridní sestavy s extrudovanými sekcemi a lisovanými detaily v rámci jednoho systému kvality, což zjednodušuje tolerance, testování a dodávku.
Rychlá odpověď: extruze pro dlouhé konstantní profily, lisování pro složité 3D díly a hybridní přístup, když se oba prvky objeví v jedné sestavě.
Produktové centrum
Guma pro vložení spojení Extrudované gumové výrobky Gumová hadice Vlastní formované produktyRychlé odkazy
Kontaktujte nás
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Všechna práva vyhrazena.
Vlastní gumová a plastika produkty továrna